おはようございます!!!!!!!
初めまして!RYOと申します。
蝉の鳴き声はまだ聞こえませんが、ちーと暑い季節になってきやした。
2026/7/11 僕は、人生初めてのブログを新設します。
頑張ります。
溶接管理技術者(WES)1級・特別級や非破壊検査(UT・PT・MT・RT)の勉強・実務に役立てれるような情報を発信できるように頑張ります。
早速ですが、WES1級の試験で頻出される低温割れ(遅れ割れ)の問題について例題を使って解答例・解説をします。
低温割れは非常に重要なテーマです。
低温割れのメカニズム・対策を理解することは、WES1級の試験問題の多くを解く力になります。
もちろん実務でも役立つ知識になります。
この記事を読めば、WES1級の低温割れに関する問題について、得点できるようになります。
是非読んでください。
例題 2020年11月1日 類似問題
低温割れについて以下の問いに答えよ。
①低温割れ発生要因を3つ挙げよ。
解答例)
拡散性水素、硬化組織、引張応力
②予熱により低温割れが防止できる理由を記せ。
解答例)
・溶接部の冷却速度が遅くなり、硬化組織が生成されにくくなるから。
・溶接部の冷却速度が遅くなり、拡散性水素が溶接部から大気に放出されやすくなるから。
③予熱以外の低温割れ対策案を4つ挙げよ。
解答例)
・直後熱を実施することで、溶接部の冷却速度を遅くする。
・低水素溶接棒を使用する。
・多湿環境での溶接を避ける。
・溶接棒を十分に乾燥させてから使用する。
・溶接箇所を清掃した状態で溶接を行う。錆等を確実に除去して溶接を行う。
・炭素当量の低い鋼材を使用する。
・TMCP鋼を使用する。
・溶接の入熱量をあげる。溶接電流・溶接電圧を上げて溶接速度を遅くする。
・材料を拘束していない状態で溶接することで、残留応力を発生しにくくする。
・PWHTを実施し残留応力を除去する。
・ピーニングにより圧縮応力を付与する。
・開先形状を検討し溶接ボリュームの少ない設計にする。
低温割れ(遅れ割れ)とは
溶接金属、熱影響部に溶接後300℃以下程度で発生する割れです。
低温時(300℃以下)すなわち溶接後数分、数日経過してから発生するので、低温割れ、遅れ割れと呼びます。
溶接した直後には割れがなくて安心していても、次の日見ると割れているといったことがあるので厄介です。
溶接欠陥には様々なものがありますが、当然割れ欠陥が最も有害です。
幅が短く長い線状の欠陥は応力集中源となりやすく、構造物の破断、大事故に繋がる危険性が非常に高い欠陥です。
こういった欠陥を発生させない、流出させないというのが我々溶接管理技術者の重要な役割の1つであると思います。
まず低温割れの3要因である拡散性水素と硬化組織と引張応力これは確実に覚えましょう。
丸暗記するのではなく、なぜこの3要因が低温割れを引き起こすのか十分理解しましょう。
そしてこの3要因を遠ざけることが低温割れの対策になります。
遠ざける方法も同時に理解しましょう。
拡散性水素について
拡散性水素とは溶接金属の中で動き回る水素のことです。
水素原子ってすごく小さいです。
全原子の中で一番小さいです。
だから溶接金属の中を(原子と原子の隙間をすり抜けて)動き回ることができます。
我々人間は、窮屈な場所に長時間滞在するのは非常に居心地悪いですよね。
拡散性水素達も同じです。
拡散性水素も狭いところは居心地が悪いので、広いところを求めて移動するのです。
1番広くて居心地の良い場所は大気です。
溶接金属から大気に出て行けば水素にとっても溶接品質にとっても1番良いのですが、すべての水素が大気に出て行けれないのです。
大気に放出しきれなかった水素(溶接部に残存した水素)は溶接部を彷徨います。
溶接部に残存した水素達は広い場所すなわちスペースがある場所を求めて移動します。
そして水素達はスペースがある場所に集積するのです。
スペースがある場所とは、引張応力を受けている場所、硬化組織(マルテンサイト)となった場所、微小な空洞(ガスポロシティ等)がある場所です。
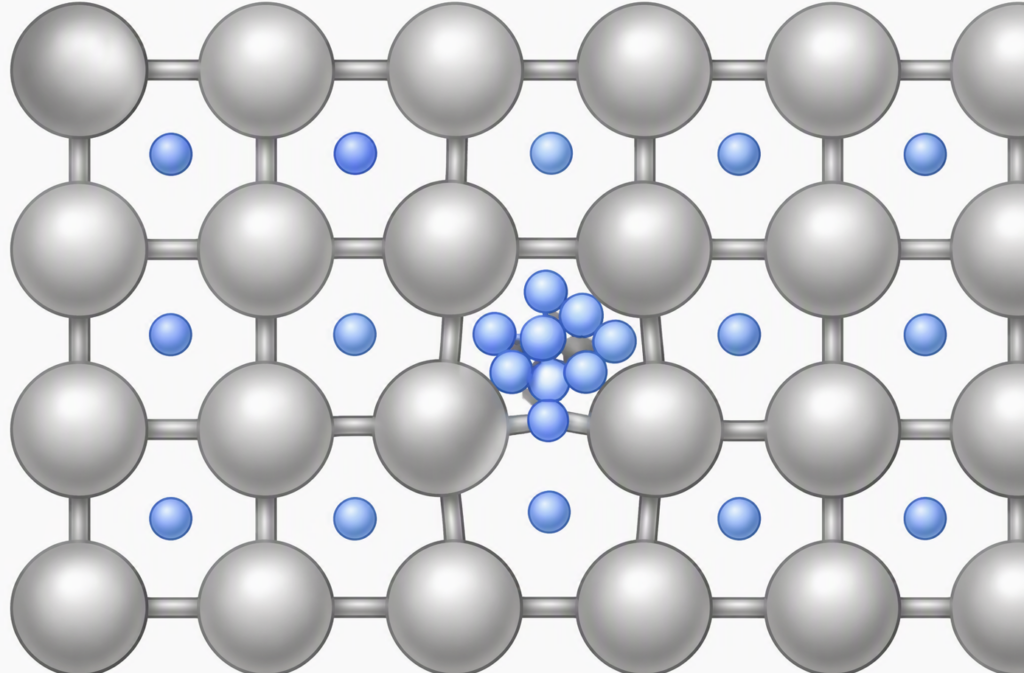
引張応力を受けている場所は金属原子間の隙間が広がっている場所があります。
硬化組織が生成されている場所は金属原子の並びが均一になっていないので、部分的に金属原子間の隙間が広がっている場所があります。
このような場所に水素は集積します。
水素が1点に集積すると脆化(ぜいか)します。
脆化というのはもろくなるということです。
なぜ水素が集積すると材料はもろくなってしてしまうのか、ちゃんとは分かっていないようです。
今回は、私が無理やり納得している内容で説明しておきます。
金属原子間に水素が存在することにより、金属原子の結合力が弱くなるのです。
ここが脆くなるのです。
ここが割れの起点になるのです。
拡散性水素が集積するイメージ
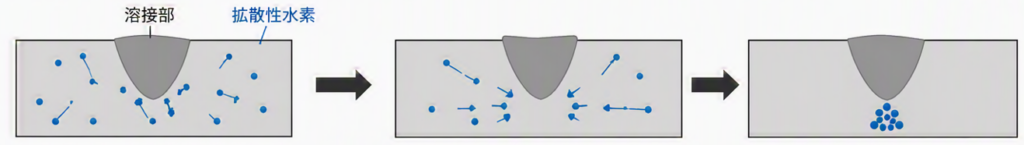
溶接時に溶接金属内に水素(大気中の水分等)が混入する。
大気に放出しきれなかった水素がスペースがある場所に集積する。
金属原子間に水素が集積するイメージ
拡散性水素 対策について
できる限り多くの拡散性水素を大気へ放出することが重要です。
拡散性水素は溶接金属の温度が高いほど動きが活発です。
水素の動きが活発であれば溶接金属内から大気に放出しやすくなります。
しかし溶接部の温度が冷めてくると拡散性水素の動きが悪くなり、大気に放出されにくくなります。
溶接前と溶接後に溶接部付近を加熱することで、溶接部の高温状態を維持してやります。
そうすると拡散性水素が活発に動ける時間が長くなります。
これにより拡散性水素は溶接金属部から大気へと放出されやすくなるのです。
予熱・直後熱無しだと拡散性水素が材料の中に残存してしまう。大気に放出されにくい。
予熱・直後熱有りだと拡散性水素の動きが活発な時間が増えて、大気に放出されやすい。
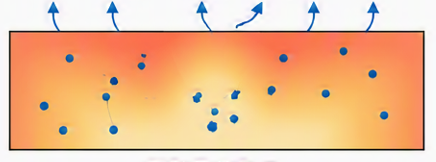
予熱・直後熱をする。
これは拡散性水素量を溶接金属内から少なくするために効果的な対策です。
また、予熱をすることで開先面が乾燥されます。
開先面の水分すなわち水素を減少させることができます。
また開先面を清掃するのも効果的です。
開先面の錆や油などの汚れをしっかり除去しておく事が溶接部に発生する水素量を低減できるのです。
錆や油や汚れは水分すなわち水素を含有しています。
つまり水分は低温割れの敵なのです。
硬化組織について
金属という材料はとても面白いです。
熱処理という作業をしてやることで金属は同じ材質でも全く異なる性質の材料となるのです。
熱処理とは金属を加熱して高温状態にして冷ます作業です。
この作業によって組織が変わって金属の性質(硬さ、強さ、粘り)が変わるのです。
組織というのは金属をめっちゃズームして見た状態です。
金属組織のイメージ
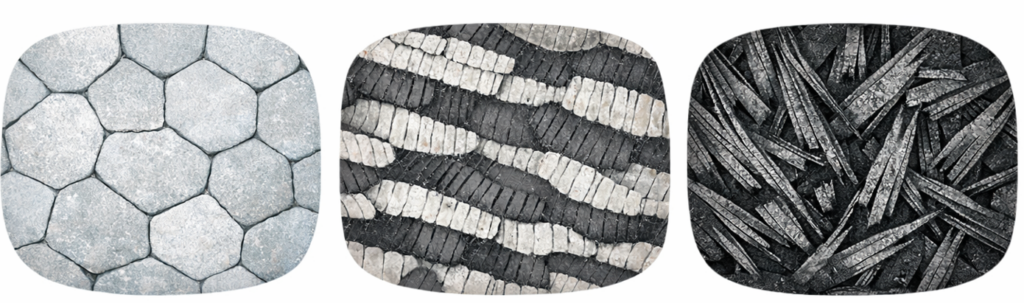
加熱温度高さと冷却速度にって生成される組織が違うのです。
つまり熱処理条件(加熱温度、加熱後の冷却方法)によって欲しい性質を持った金属を得ることができるのです。
溶接をするという事は、母材に溶接金属を流し込み、部分的に母材も溶融させ、母材と溶接金属を溶着させるということです。
溶融していない母材も非常に高温になります。
溶接部の温度分布
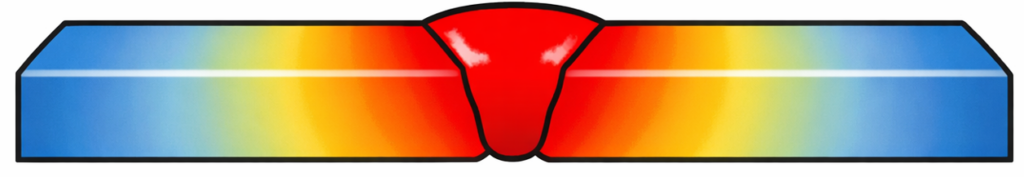
溶融していないが高温になる母材部は熱処理されたことになります。
溶接により母材が熱々になる部分のことを熱影響部(HAZ部)と呼びます。
熱処理されると母材の組織は溶接前と後で変わってしまいます。
この時の母材は急に高温状態になり、急に冷まされます。溶接により急熱・急冷されるのです。
するとめっちゃ硬くて脆い組織に変わります。
その組織の名前はマルテンサイトと呼びます。
マルテンサイト生成のメカニズムについては別の例題を使って別途説明します。
今理解してほしいのは、溶接すると母材が急熱・急冷されて、組織が変わり、マルテンサイトという組織が生成されるということです。
また、拡散性水素が集まりやすい場所を覚えていますか?
そうです。
硬化組織部です。
母材熱影響部に部分的に生成されたマルテンサイトは拡散性水素にとって居心地の良い場所なのです。
硬くて脆い場所の原子間に水素が集積し、金属原子同士の結合力が弱くなり、割れの起点となるのです。
硬化組織 対策について
硬化組織(マルテンサイト)が生成されにくい溶接条件を考える事が重要です。
マルテンサイトは高温状態から急に冷まされることで生成される組織です。
つまり拡散性水素の対策と同じ冷却時間を長くしてやることが有効です。
冷却時間を長くするのに有効な手法は何だったでしょうか?
そうです。
予熱・直後熱をするです。
また、マルテンサイトは材料によっても生成しやすいものとしにくいものがあります。
例えば「Aの材料は800℃から500℃まで300秒以上の時間掛けて冷ませばマルテンサイトは生成されないが、Bの材料は400秒以上掛けて冷ましてもマルテンサイトが生成される」という事があります。
当然マルテンサイトが生成されにくい材料を使うことも対策となります。
C当量(Ceq)が高い材料はマルテンサイトが生成されやすいのでC当量(Ceq)が低い材料を選定することも有効です。
簡単に言うとC(炭素)の量が少ない方がマルテンサイトは生成されにくいのです。
なぜC(炭素)量が多いとマルテンサイトが生成されやすいのかについては別の例題にて解説します。
低炭素の材料を選定するも対策になるという事を覚えておきましょう。
引張応力について
引張応力はその名の通り引っ張られている応力が材料に作用しているという状況です。
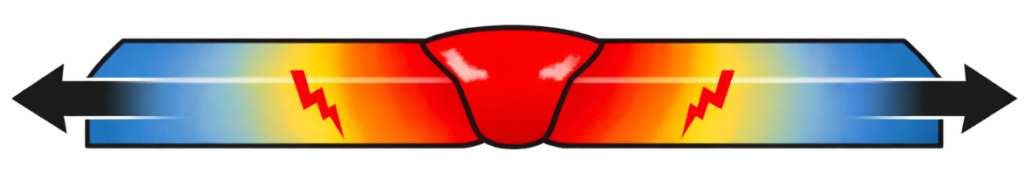
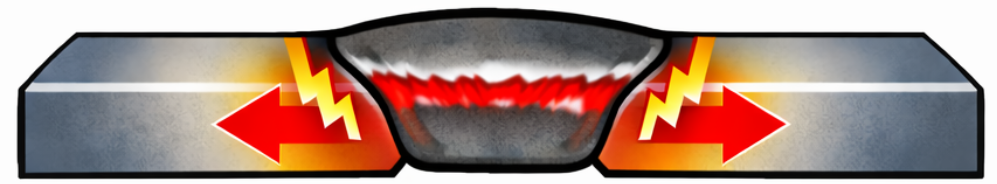
上述の通り、溶接部に硬化組織(硬くて脆い組織)ができて、そこに拡散水素が集積して、強度が低下している箇所に外部から引張応力を受けると、割れが発生するのです。
引張応力を受けている溶接部
では溶接した後、溶接部に引張応力を与えなければ良いじゃないか!って思う人はいませんか?
「RYO君!溶接した後、材料を動かさずにじっと置いておけば、外部からも引張応力は受けないし、割れないんじゃないの?」って質問して欲しいです。
そしたら僕は得意げに答えます。
「ちっちっち☝ 溶接をすると外部から引張応力を受けなくても溶接部には引張応力が発生するんだぜ。つまり溶接した後じっと置いてても割れちゃうのさ。」ってね。
溶接した後溶接部には残留応力が発生するのです。
残留応力とは基本的に溶接部に発生している引張応力です。
この残留応力のメカニズムを理解する前に1点理解しておきましょう。
多くの物質は、液体から固体になるときに粒子がギュッと集まるため体積が減ります。
これが凝固収縮です。
溶接をすると、溶けた金属(液体)が開先部に流れていきます。
溶けた金属(液体)は融点以下になると固体に変化していきます。
この時、溶接金属は液体→固体に状態変化します。
ここで凝固収縮します。
溶接金属は小さくなろうとします。
しかし周りの母材がそれを許しません。
溶接金属は小さくなろうとするが母材に拘束されてそれを阻害されるのです。
小さくなりたい!でもなれない!という状態です。
すなわちこれが溶接部を引っ張る残留応力です。
溶接部はじっとしてても引張応力を受けることになるのです。
溶融状態(液体)
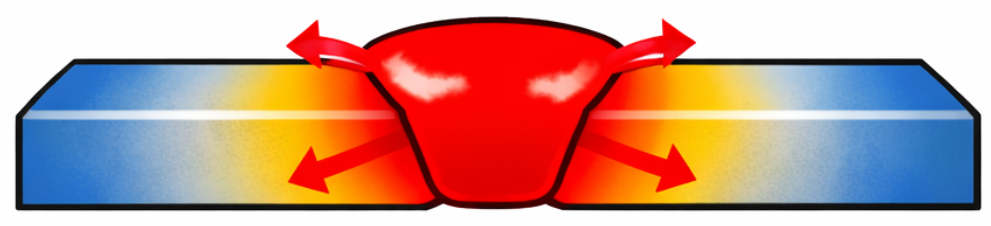
凝固状態(固体) 凝固収縮により溶接金属は小さくなろうとする。
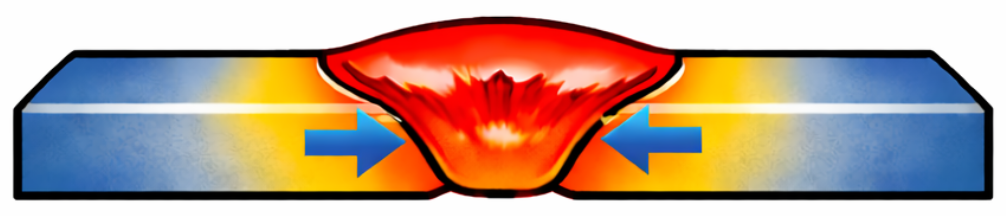
溶接金属は、母材に拘束されているにより凝固収縮が妨げられる。これが残留応力。
また、拡散性水素が集まりやすい場所を覚えていますか?
そうです。
引張応力を受けている場所です。
引張応力を受けて金属原子間にできる隙間は拡散性水素にとって居心地の良い場所なのです。
そして金属原子同士の結合力が弱くなり、割れの起点となるのです。
引張応力 対策について
溶接部に発生する残留応力が残る範囲を低減することが重要です。
溶接ボリュームを減らすというのは有効です。
溶接ボリュームが大きいということは溶接する体積が大きいので、凝固収縮量も大きくなります。
凝固収縮量が大きいと残留応力が残りやすくなります。
よって溶接ボリュームを減らす設計にするという対策は残留応力(引張応力)対策に有効です。
また、溶接部を拘束し過ぎないというのも有効です。
溶接部の凝固収縮をできるだけやらせてあげるのです。
凝固収縮を妨げる力こそ溶接部に掛かる引張応力となるので、凝固収縮を妨げないことは残留応力の対策となります。(溶接変形量が大きくなり別の問題のリスクもありますが。)
材料を拘束せず、フリーの状態で溶接したり、母材寸法を小さくすることで、溶接部の拘束力は弱まり、凝固収縮が妨げられません。
溶接変形量を増やして残留応力を減らすという事です。
また、PWHTが有効です。
PWHTとはPost Weld Heat Treatmentです。
直訳すると溶接後の熱処理です。
これは拡散性水素・硬化組織対策の際に実施する直後熱に似ていますが、全く違います。
PWHTは溶接した材料を熱処理炉に入れてA1変態点以下までの温度まで上昇させて、材料の降伏点を下げてやるのです。
下がった降伏点よりも大きい残留応力は材料を塑性変形させることで消えてなくなるのです。
詳しくは別の例題で解説しましょう。
ここでは、PWHT(Post Weld Heat Treatment) 溶接後熱処理により残留応力を緩和することができるということを覚えておきましょう。
そしてこれは引張応力を遠ざけることができ、低温割れの対策になるということです。
また、引張応力の反対の応力、圧縮応力を溶接部に付与することも対策になります。
引張応力と圧縮応力には正負の関係があります。
引張応力がプラスで圧縮応力がマイナスです。
つまり溶接部を叩くことで溶接部が受けている引張応力(プラス)に対して圧縮応力(マイナス)を与えるのです。
引張応力(プラス)と圧縮応力(マイナス)は打ち消しあい、溶接部の引張応力を軽減できるのです。
まとめ
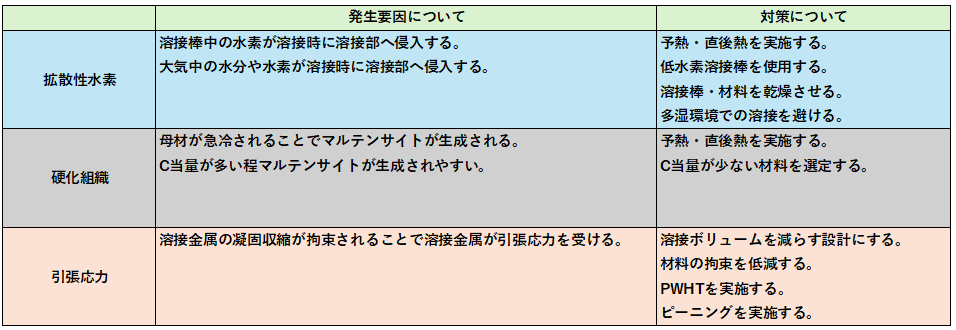
低温割れの発生要因は拡散性水素と硬化組織と引張応力です。
この3つの要因はすべて溶接により発生するのです。
すなわち低温割れは溶接と表裏一体なのです。
拡散性水素は、溶接部に残存している水分を飛ばして溶接部の冷却速度を遅くしてやることで削減できます。
主な対策は予熱・直後熱を実施するです。
硬化組織は、溶接部の冷却速度を遅くしてやることでマルテンサイト生成を抑制できます。
主な対策は、予熱・直後熱を実施するです。
引張応力は、溶接部の凝固収縮を妨げないことで残留応力範囲を抑制できます。
また、残ってしまった残留応力をPWHTにて除去することができます。
主な対策は、PWHTを実施する、材料の拘束を低減するです。
低温割れ3要因の発生要因と対策
ここまでの内容が理解できたらこの例題を解いてみましょう。
低温割れが溶接部に置きやすい理由を述べよ。
低温割れ防止において予熱・後熱が有効である理由を、拡散性水素の観点から説明せよ。
人生初めてのブログを書き終えました。
いやー甘くないですね。
非常に時間がかかりました。
なんやかんやでこの記事を書くのに2週間くらいかかってしまいましたよ。
今日は、コメダ珈琲でアイスコーヒーを飲みながらノートパソコンでブログを完成させやした。
喫茶店でノートパソコンをカチカチしてるのってなんか格好良いなって昔から思っておりまして、
先週購入したノートパソコンでカチカチやってみました。
これも人生初めての経験です。
なんか大人の階段上ったような気がしました。
ちょっと髪型もオールバックにしてみました。
ポマードつけてオールバックにしてみました。
ダンディーな雰囲気出してみました。
・・・・・・。
いやー甘くないですね。
ふとトイレで自分を見てみるとおぼっちゃんみたいになってました。
ダンディーには程遠かったです。
アイスコーヒーはとっくに氷が溶けて少しぬるくなってます。
アイスコーヒー1杯でかなり長時間滞在してしまいました。
コメダ珈琲さんごめんなさい。
コーヒーはとてもおいしかったし、買ったばかりのノートパソコンを嬉しそうにカチカチやってるおぼっちゃんみたいなおじさんに笑顔で接客していただき本当にありがとうございます。
また絶対来ます。
次はカツサンドとか食べます。
食べたらすぐ帰ります。
オールバックは辞めときます。
さっき妻から「まだコメダにいるの?」ってラインが来てました。
「いや、カメダコーキーにいるよ」って返信しました。
なかなか自信のあるボケをかましてやりました。
頭が丸くて白い人が泣いているスタンプだけが送られてきました。
さて、ブログの内容についてなのですが、おそらく分かりにくい点だらけで、改善点まみれの内容だと思います。
もし最後まで読んでくださったとても優しい方がいるとしたら僕は感謝で泣きます。
読んでいただいた上に大変厚かましいですが、改善点等をコメントしていただけると非常に嬉しいです。
ブラッシュアップして良いブログが書けるように努力します。
そしてWES1級やWES特別級、非破壊検査(UT、PT、MT、RT)の試験問題等で質問等あれば、コメントしてください。
全力スーパー!ウルトラ!フルパワー!でお力になります。
それではまた会いましょう!
ダンディーな男になりたいRYOでした。
コメント